
CVI法によるCMC 製造プロセスのマルチスケール反応・拡散解析と設計指針
福島康之,長野理紗,RIECHELMANN Dirk,秋久保一馬,阿部泰人,尾白佳大
福島 康之 技術開発本部技術基盤センター物理・化学技術部 主査 博士(工学)
長野 理紗 技術開発本部技術基盤センター物理・化学技術部
RIECHELMANN Dirk 技術開発本部技術基盤センターエネルギー変換技術部 主幹 博士(工学)
秋久保 一馬 技術開発本部技術基盤センター物理・化学技術部 博士(理学)
阿部 泰人 航空・宇宙・防衛事業領域生産センター横浜製造部
尾白 佳大 航空・宇宙・防衛事業領域生産センター横浜製造部 博士(工学)
航空機エンジンの高温部材として期待されるセラミックス基複合材料は,直径約10 μmの炭化ケイ素 ( SiC ) 繊維を数百本束ねたヤーンと,それを多層に織ったミリメートルサイズのプリフォームからなる.プリフォーム内にSiCマトリックスを形成する化学気相含浸法(CVI法)は,メートルサイズの反応器で実施される.CVI法は,プリフォームやヤーンの微細構造および反応器全体のミクロ・マクロ空間において,反応と拡散を精密に制御し,均一な製膜を行う必要があるため,技術的に高度な制御が要求される.本研究ではミクロ現象を反応と拡散の方程式によって解析し,マクロ現象を数値流体力学 ( CFD ) で解析することにより,幅広い条件変更に対応した反応器設計を効率的に行うことを目指している.
Ceramic matrix composites (CMCs), which are expected to be used in high-temperature components of aircraft engines, consist of millimeter-scale preforms woven from yarns of hundreds of SiC fibers each with a diameter of about 10 μm. In the CMCs manufacturing process, chemical vapor infiltration (CVI) is performed in meter-scale reactors to form SiC matrix inside a preform. This CVI process requires technically precise control of reactions and diffusions in both the microstructure of preforms and yarns and the microscopic and macroscopic space of the entire reactor to form a uniform film. In this study, we analyzed micro-scale phenomena using reaction and diffusion equations and macro-scale phenomena using computational fluid dynamics (CFD) with the aim of efficiently designing reactors with adaptability in various condition changes.
1. 緒言
一般財団法人日本航空機開発協会による報告では,2024 年から2044 年までの世界の民間ジェット旅客機の運航機数は年率2.4%の成長率が見込まれ,市場拡大に伴う旅客機数の増加により排出される二酸化炭素 ( CO2 ) の増大が懸念されている ( 1 ).CO2排出量の低減に加え,運航経費低減要求に応えるため,航空エンジンの研究開発では燃料消費率改善に取り組まれている.
航空機の燃料消費率改善の中でも熱効率向上に注目すると,エンジンサイクルの高圧化と高温化が対策案として挙がる ( 2 ).高温化対応としては,タービン部への耐熱材料,コーティングの採用に加え,冷却技術の導入がある.タービンブレードの耐熱温度が40℃上がるごとにジェット旅客機の燃費は1%ずつ向上していくと言われているが ( 3 ),従来材のレアアース添加ニッケル基単結晶材の耐熱温度は1,150℃に達し,これ以上の向上には限界がある ( 2 ),( 3 ).
そこで後継材料の一つとして,SiC繊維( SiCf )を強化材に使い,母材がSiCセラミックスであるSiCf /SiC CMCが注目され,ドイツ・フランス・米国を中心とする欧米諸国で1960 年代から長年開発が進められてきた.SiCf /SiC CMCの耐熱温度は最大1,400℃であり,ニッケル基単結晶材を大きく上回る.また,材料密度で比較しても,ニッケル基単結晶材は約 9.0 × 10³ kg/m3であるのに対し,SiCf /SiC CMCは2.0 ~3.0 × 10³ kg/m3程度と約1/3に低減され,軽量化の観点でも燃費改善に貢献する.以上のように,SiCf /SiC CMCは燃料消費率改善に必要な耐熱性の向上と軽量化を実現できる材料である.
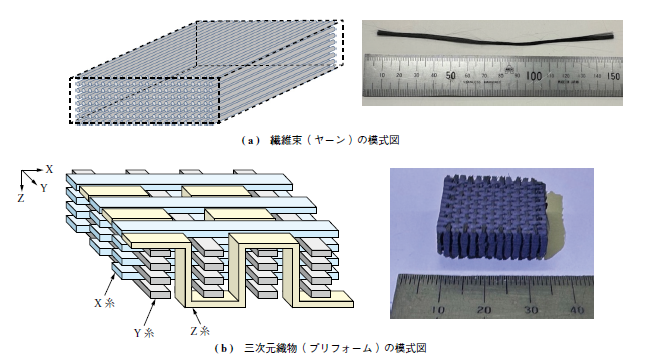
CMCの作製方法は複数工程あり,大きく分けて ① 予備成形体の製造,② 複合材料の製造,③ 複合材料の二次加工,からなる.① 予備成形体(プリフォーム,preform)は,直径約10 μmのSiC繊維を数百本束ねた繊維束(ヤーン,yarn)を三次元に織り込んで作られる織物 ( weave ) である.ヤーンとプリフォームの模式図を第1図に示す.ヤーンは,繊維間の隙間が約 1 μmと緻密に束ねられており,このヤーンを糸として織り込んだプリフォームでは,ヤーン外の隙間が数百 μm程度となる.この結果,プリフォームは1 ~ 1,000 μmの隙間が混在する複雑な多層構造を持つ.② 複合材料の製造工程は,このミクロからマクロにわたる複雑な三次元構造のプリフォーム内に,均一かつ高結晶性のSiCマトリックスを形成する必要があり,非常に難度の高い工程となる.この課題を解決する手法の一つとして化学気相含浸法(Chemical Vapor Infiltration:CVI法)がよく用いられている.本稿ではCVI法の研究開発の現状を紹介する.
2. CVI法
CVI法は,よく知られている化学気相成長法(Chemical Vapor Deposition:CVD法)を微細構造への製膜に応用することを目的として発展してきた.CVD法とCVI法の実運用上の相違点は少ない.しかし,CVI法では全体加熱のホットウォール型反応器を使うことが多く,加熱領域で原料の熱分解や気相反応が進むので,反応機構はより複雑になりやすい.またCVI法は,三次元構造のプリフォーム中へガスを拡散してマトリックスを析出する必要があるので,反応器内の全圧を下げて気相の拡散性を上げることが意識される.
一般にCVI法によるSiCマトリックスの含浸製膜は,原料ガスとしてメチルトリクロロシラン( CH3SiCl3:MTS )と水素( H2 )の混合ガスを使用することが多く,本研究でもMTS/H2ガス系を対象としている.MTS原料の特長は,分子中にケイ素( Si )と炭素( C )を各1原子持っているので,比較的簡単に化学量論比( stoichiometry )の3C-SiC(立方晶の炭化ケイ素,β-SiCとも表記される)を製膜可能で,低価格で,毒性が低いことである.
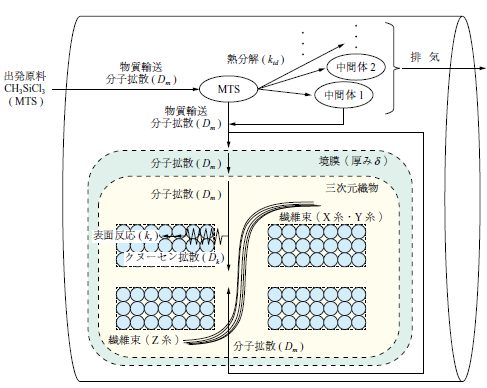
本研究対象のホットウォール型のCVI法は,ガスの供給側と反応器の間に差圧を作ってマスフローコントローラーで原料供給量を制御し,層流となる条件で流通させ,反応器内を一定の圧力と高温に調整して反応させる.平衡に達する前に原料ガスが排気されていくので,速度論支配の反応となる ( 4 ),( 5 ).原料ガスは気相で時々刻々と熱分解が進み,プリフォーム内へは気相拡散によって届く.反応器内とプリフォーム内の拡散様式は,分子同士の衝突により分子の濃度差で移動する分子拡散( molecular diffusion )と,壁への衝突で分子が拡散するクヌーセン拡散( Knudsen diffusion )のいずれかが考えられる.これらの反応機構の概要を模式的に第2図に示す.拡散と反応は逐次的に進行するが,この反応系では多くの反応条件で表面反応が律速段階である ( 4 ).ただし,CVI法で使う反応器はサブメートルからメートルサイズの大型であることが多く,反応器全体で考えると境膜δの絶対値が大きくなるので,プリフォームサイズからみると反応器の壁近傍では拡散律速になりやすいプロセスであると言える.
3. CVI法の最適設計
プリフォーム内の製膜について述べる.反応機構に関する速度定数,各物性値,関係式は過去の研究報告から引用した ( 4 ),( 5 ).ここでは,反応機構の概要をつかみやすくするために,SiC膜に直接転換する製膜種(前駆体)が原料のMTSだと仮定して検討した.
3.1 ヤーン内の拡散
MTS分子の平均自由行程と拡散係数を計算した結果を第3図に示す.ヤーン内は繊維間の隙間が1 μm程度になるので,分子拡散またはクヌーセン拡散のどちらであるかはクヌーセン数Kn = λ/L(λ:平均自由行程m,L:代表長さ(繊維間の隙間)m)を考える必要がある.クヌーセン数がおおむね1より小さいと連続体領域となり,分子同士の衝突が支配的な分子拡散となる.また,おおむね1より大きい場合は分子流領域となり,分子同士よりも壁への衝突が支配的なクヌーセン拡散となる.代表長さLは繊維間の隙間(約1 μm)であるため,平均自由行程lが1 μmを超えるか否かで拡散様式が遷移する.
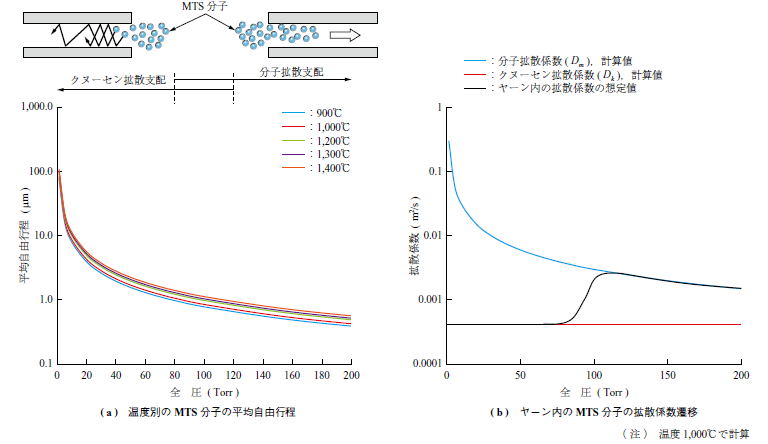
そこで,MTS分子の直径を0.5913 nmとして900 ~1,400℃と全圧200 Torr ( 26.6 kPa )までの範囲で平均自由行程を計算した結果を第3図 - ( a )に示す.温度依存性は小さく,おおむね100 Torr ( 13.3 kPa )より低圧ではクヌーセン拡散,高圧では分子拡散に切り替わることが分かる.分子拡散係数Dm m2/sはChapman-Enskog式で計算でき,
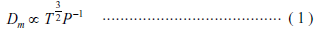
の比例関係で圧力項を有する(T:温度K,P:圧力Pa).一方でクヌーセン拡散係数Dk m2/sは
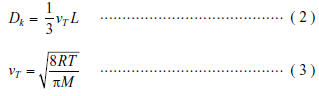
で圧力に依存しない係数である(vT:平均熱運動速度m/s,R:気体定数J/(K·mol),M:分子モル質量kg/mol).MTS分子の各拡散係数を1,000℃で計算した結果を第3図 - ( b )に示す.なお,平均自由行程と同様に温度を900 ~ 1,400℃の範囲で計算しても桁では変わらない.100 Torr付近は遷移領域で,この圧力の前後で拡散様式が変化するので,図中黒線のように拡散係数の数値が大きく変わる.
ヤーン内だけで考えると,圧力が高い場合は連続体領域に切り替わるので拡散係数は大きくなる.つまり,圧力が高いと含浸性が良くなるとしているが,一般的に理解されている傾向とは逆である.詳細は割愛するが,ヤーン内の細孔を模擬した基材で,クヌーセン拡散が支配的となる条件下で行う製膜試験では,100 Torr前後の圧力において,全圧が高いほど含浸性が良くなるという結果が得られている.
一方で,3. 2節で議論するプリフォーム中にあるヤーンとヤーンの間の拡散では圧力が高いと含浸性は低下する.プリフォーム全体では,第2図に示したように,原料ガスが気相からプリフォームに拡散し,さらにヤーン内を拡散して繊維表面で反応しSiC製膜が進行する.これらは逐次的(直列)な関係にあり,拡散または反応のどちらが律速段階となるかによって最深位置への含浸性が決まる.このため,多くの場合,圧力が高いとヤーンとヤーンの間の拡散が律速段階であるので,ヤーンの中での拡散が速いこととは無関係に含浸性が低下する結果となる.
以後の議論ではヤーン内の製膜分布の計算結果を示すが,簡単のため100 Torrを境界にして拡散様式を切り替えて考えることにする.
細孔内の原料濃度C mol/m3の分布式は
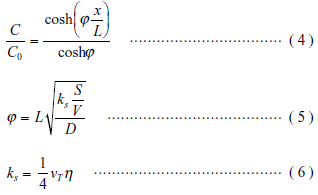
で与えられる.ここで,C0は初期原料濃度,φは触媒でよく知られる細孔内における拡散と反応速度の関係を示す無次元数のシーレ数( Thiele modulus )と同じ形式の係数である.xは細孔内位置m,Sはユニットセル中の反応面積m3,Vはユニットセル中の空間体積m3,ksは表面反応速度定数m/s,ηは付着確率(0 ~ 1の範囲),Dは拡散係数m2/sである ( 4 ).DはDmまたはDkいずれかである.式中のS/Vは,ヤーンの場合,繊維の表面積と繊維間の隙間体積の比である.ksやηは製膜実験から求めることができる( 4 ).( 5 ) 式のシーレ数形式のφは表面反応速度定数( ks )と拡散係数( D )の大小関係で決まる係数であり,この係数が小さいと含浸性が良いことを意味している.例えば,反応温度が高くてksが大きくなる条件でも,拡散様式によりDがより大きくなる場合や,プリフォーム内の空間を広げてS/V比を小さくすれば,φを小さくできるので含浸性が上がることを意味する.
( 4 ) 式を用いて,ヤーンの厚み0.12 mm,製膜温度900 ~1,400℃,全圧0 ~200 Torrの範囲でヤーン内の原料濃度分布を計算した結果を第4図に示す.拡散係数Dは第3図 - ( b )の数値を使い,100 Torr前後で拡散係数をDkまたはDmに切り替えた.
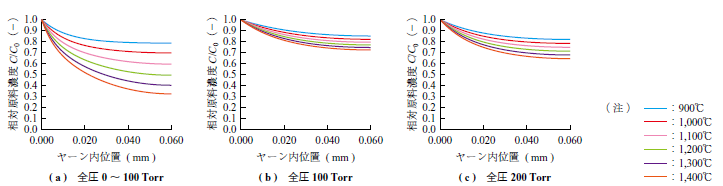
全圧100 Torr未満の場合の原料濃度分布を第4図 - ( a )に示す.100 Torr未満では拡散様式はクヌーセン拡散なので,圧力に関係ない含浸性を示す.拡散係数が小さくなる100 Torr未満では1,400℃であってもMTS分子はヤーンの最深位置( x = 0.06 mm )に一定量届くことが分かった.100 Torr以上の場合の原料濃度分布を第4図 - ( b ),- ( c )に示す.拡散様式は分子拡散になるので,( 1 ) 式に従って全圧が高くなるほど含浸性は落ちていくが,どの温度でも含浸性の低下は少ない結果を示した.
3.2 プリフォーム内の拡散
プリフォームは第1図で説明したように,構造が多層的で複雑である.ここでは現象の概要把握のため,適切な近似や簡略化を用いて考察を進める.
3. 1節で述べたように,ヤーン内の拡散は100 Torr前後で切り替わるが,本節では簡単のため100 Torr未満についてのみ考えていく.100 Torr以上ではプリフォーム内最深位置への拡散は難しくなるので考えない.
100 Torr未満ではヤーン内の拡散様式はクヌーセン拡散になり,拡散係数は10−
4 m2/sのオーダーである.一方で,ヤーンの外の空間は数百 μm程度の隙間で,第3図 - ( a )に示す平均自由行程より十分大きいので分子拡散になる.よって,ヤーンの外の拡散係数は第3図 - ( b )内の青線に示すように10−
1 ~ 10−
3 m2/sのオーダーとなり,これはヤーン内より1 桁以上大きい.このことから,プリフォーム内およびヤーン内へのMTS分子の逐次的な拡散では,ヤーン内へのクヌーセン拡散が律速段階である.以上から,プリフォーム内の製膜を考える際,ヤーン内への拡散は無視可能で,分子拡散でプリフォーム最深位置に届いている原料濃度だけ考えればよい.
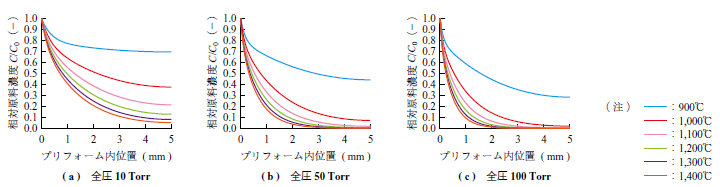
ヤーン内の原料拡散の計算と同じく( 4 ) 式を使ってプリフォーム内の原料拡散分布を計算した.プリフォームの厚み10 mm,製膜温度900 ~1,400℃,全圧10 ~100 Torrの範囲で計算した結果を第5図に示す.ここでS/V比は,ヤーンを一つの直方体の糸としてみなして,直方体の表面積Sと,ヤーン外にある隙間の体積Vの比で計算した.第5図 - ( a )の全圧10 Torr ( 1.33 kPa )では1,400℃でも最深位置( x = 5 mm )に原料が有意に届いているが,- ( b ) 50 Torr ( 6.65 kPa ),- ( c ) 100 Torrと全圧が増えると,反応温度が1,100℃以上では含浸性が著しく低下していくことが分かった.つまり,第5図 - ( c )のような高温高圧条件では,ヤーン内の拡散を議論するまでもなく,原料がプリフォーム最深位置に届かないのでマトリックスの製膜はできないと理解できる.
3.3 プリフォーム内の製膜
ここまでは,MTS分子の濃度分布に注目して検討し,第5図ではプリフォーム内の拡散は全圧が高いとプリフォームの最深位置への原料拡散が低下することを示した.しかし,製膜量で考えた場合は必ずしも分布傾向は同じではない.
一般に反応速度(製膜速度)r mol/s·m2は
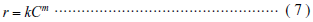
の式で表され,濃度Cに反応速度定数kが掛かる.ここではkは表面反応速度定数ksのことである.プリフォームの最深位置で( 7 ) 式を考えると,反応温度が上がると反応速度ksが増加する一方で,第5図で示したように濃度Cは減少する.つまり,反応温度を変化させると製膜量はこのトレードオフの関係で増減する.mは反応次数であり,正・負・ゼロのいずれの値もとる.本研究の検討では現象理解を簡単にするためにm = 1の1 次反応を仮定した(Langmuir-Hinshelwood型の反応機構であるので,実際のmは0 ~1の値をとり得る.ほとんどの場合m = 1で理解は正しい).
( 7 ) 式の反応速度rは( 4 ) ~ ( 6 ) 式で表現できる.ただし,( 4 ) 式は規格化した濃度分布であるため,実際の初期原料濃度C0を掛けて濃度の次元に戻す必要がある.MTSのC0は理想気体の状態方程式を使ってMTSの分圧から計算でき,
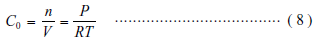
の関係式で表現できる(n:原料の物質量mol).これらで得られる式はHertz-Knudsen式として知られる.
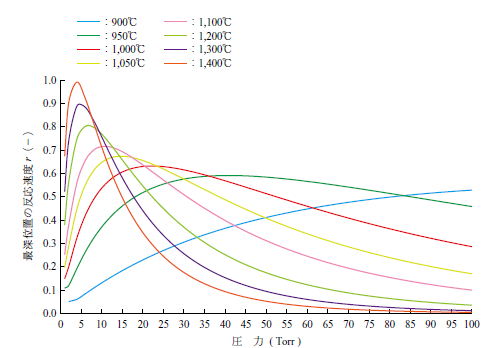
プリフォームの厚み10 mmとして最深位置( x = 5 mm )の反応速度rを温度900 ~ 1,400℃と全圧1 ~100 Torrで計算した結果を第6図に示す(反応速度は最大値で規格化して表記).一般に,MTS/H2ガス系を用いたSiC-CVI法では,含浸性の向上を目的として全圧1 ~10 Torrで製膜を行う事例が多く報告されている ( 4 ).しかし,製膜温度によっては必ずしも低圧が良いとは限らず,含浸性を良くするための最適な全圧は変化することが分かった.
4. プリフォームを使った検証
3章までの机上検討内容を実際のプリフォームを用いて製膜試験で検証した結果を示す.製膜試験では,全体加熱のホットウォール型の円管型反応器を用いた.プリフォームは電気炉の中央位置に相当する場所に置いて製膜した.厚みは計算で想定したものより薄いプリフォームを使っている.
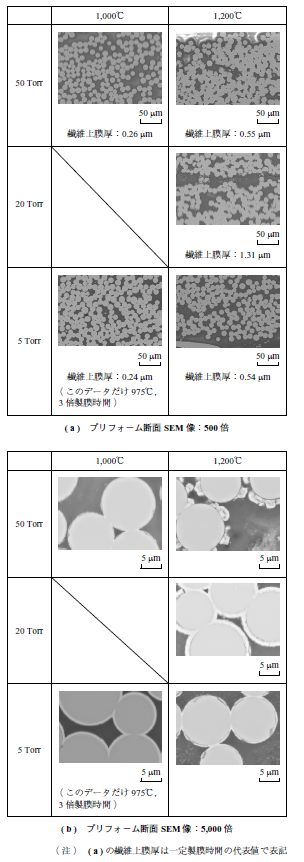
製膜温度1,000,1,200℃で,全圧を5,20,50 Torrと変え,プリフォーム中にSiCを含浸製膜した場合の製膜量(繊維上の膜厚)と最深位置のSEM画像を第7図に示す.50 Torrにおける1,000℃と1,200℃の比較では1,200℃条件の反応速度が速いが,第6図とは傾向が逆になっている.これは机上計算ではMTS原料の熱分解や製膜による消費を考慮していないことが理由として考えられる.実験におけるガス分析の結果,1,000℃では反応管出口においてもMTS原料が数十%残存しているが,1,200℃では原料が完全に消費されている.したがって,原料消費を考慮すると,これら2 条件の比較では反応器内の実際の原料濃度分布は大きく異なると考えられる.1,200℃における5,20,50 Torrの比較では20 Torr ( 2.66 kPa )が最も製膜量が多くなった.第6図と比較すると絶対値に違いがあるものの,最適な全圧条件が存在するという傾向は一致している.
5. CVI法のCFD解析
実際の反応器内での現象は,4章で触れたように原料の消費や,ガス流れの影響を大きく受ける.机上計算は見通しを立てるのに有用だが,反応を厳密に予測することは難しい.そこで,これまでに述べた拡散の考え方と,既存の反応機構 ( 4 ),( 5 )を基にして市販の熱流体解析ソフトを用いて数値流体力学( CFD )解析を実施した.
5.1 CFD解析の方法
CFD解析の目的は,製膜状態へのガス流れの影響を把握することである.そのためには,反応器内の流れ場や温度場に加えて化学種の分布をマクロな視点で求める必要がある.
プリフォームは反応器内の流れ場などに影響を与えるため,形状を考慮する必要がある.一方,プリフォームを構成するヤーン内部で起こる化学反応過程の解析には細かい格子が必要となり,計算負荷が高い.そこで本解析ではプリフォーム内へのガス拡散までは考慮し,ヤーン内部で起こる化学反応過程はマクロな条件に支配されるものとして省略し,計算負荷を低減した.
CVI法においては,反応器内におけるガス流速は十分に低く設定されるため,流れは乱流を生じることなく層流と考えてよい.反応器内の温度分布は,主に対流およびふく射伝熱によって決定される.化学反応については,MTSの熱分解による気相反応と,熱分解生成物が基材表面でSiC膜を成長させる表面反応について考慮して計算した.なお,反応温度は950℃,全圧10 Torrとした.
5.2 CFD解析の結果
3章までの机上検討では,ヤーンとプリフォームのミクロ・マクロ構造を詳細に検討してきた.しかし,CFD解析ではヤーン内の1 μmの隙間から反応器内の1 mサイズをまとめて計算する必要があり,現在のスパコンであっても現実的な計算時間(例えば1 か月以下)で終えようとするとメッシュのサイズや数に限界がある.そこで,3章までの知見を念頭に置きつつ,ここではさらに近似として各化学種の拡散係数D m2/sは,反応器内では分子拡散,プリフォーム内ではヤーンの構造まで考えずに均一な細孔を持つ構造と仮定し,拡散はクヌーセン拡散係数を用いることで,計算負荷を大幅に下げた.
反応器内にプリフォームを8 個置いた場合のCFD解析結果として,MTS濃度分布とSiC製膜速度分布を第8図に示す.まず,MTS濃度分布を第8図 - ( a )に示す.各プリフォーム内のMTS濃度の断面線を第8図 - ( b )に示す.MTS濃度はプリフォームごとに異なる分布を示しており,特に原料供給をしている入口からの流れを強く受けるプリフォーム( No. 4 )では,濃度勾配が大きくなることが分かった.この勾配は,ガスがプリフォームを回り込む過程で分解反応が進行すること,あるいは他経路から流入するガスとの混合によって生じる.これらの結果は,プリフォーム内へのMTSの拡散が流れ場に強く依存することを示唆している.なお,プリフォーム内の濃度分布には,数か所に小さなピークが見られるが,これはプリフォームを固定するジグの影響を受けたものである.
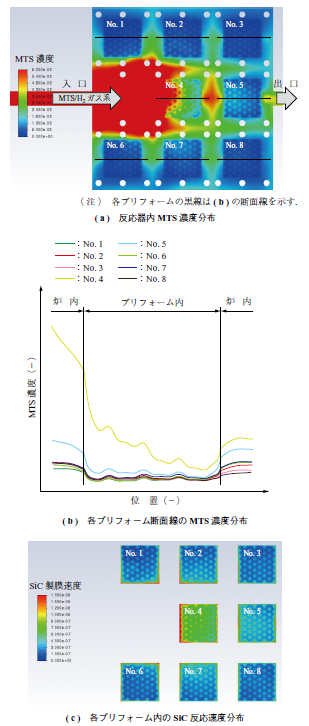
プリフォーム内におけるSiC製膜速度分布のCFD解析結果を第8図 - ( c )に示す.MTSがSiC繊維表面に届くと一定の速度定数で製膜するとして計算した.供給ガス流れの影響を強く受けるプリフォーム( No. 4 )は,反応速度の分布がMTS濃度分布におおむね対応している.他のプリフォームにおいても,原料ガスの流れ方向に沿って反応速度の分布が生じている.
本稿では詳細を割愛するが,机上検討だけでは見積もることが困難であるガス流れの影響を考慮した製膜予測をミクロ・マクロな構造で計算し,実験値との定量的な比較においても数倍の誤差で再現可能なことを確認している.
6. 結言
CMCの製造方法の一つであるCVI法について,基礎となる考え方について紹介した.CMCを製造するためのCVI法はミクロとマクロのスケールが複雑に絡んだ反応系であり,速度論を駆使した現象の理解が不可欠である.
本稿では,CMC製造のためのCVI法に対する見通しの良い理解を得るため,近似を用いた机上検討でプリフォーム内の拡散と反応について議論した.その結果,実際の製膜現象の傾向を説明できることを示した.
また,CFD解析では,机上検討だけでは考慮しきれない原料消費やガス流れ,反応器内形状,温度分布などが製膜に与える影響を評価でき,新規プロセス設計の妥当性確認に有効な手段となることを示した.
さまざまな生産現場の要望に対応していくための精緻な事前検討手段としてCFDによる開発スピードの向上に期待しているが,現状はまだ計算時間が長く,ミクロ構造を考慮しきれないことによる定量的な一致性が弱い.今後は,CFD解析に適した気相および表面の反応機構の改良と計算負荷の軽量化を実現し,CVI法の開発を加速していくことを目指す.
参考文献
(1) 一般財団法人日本航空機開発協会:民間航空機に関する市場予測2025-2044,令和7 年3 月,YGR-5155,http://www.jadc.jp/files/topics/199_ext_01_0.pdf,(参照2025. 8. 25)
(2) 今成邦之:航空エンジンに関わる環境負荷低減技術の動向,日本機械学会誌,114 巻,2011 年,pp. 826-829
(3) 藤岡順三,小泉 裕,坂本正雄,鉄井利光:超耐熱材料の実用化研究の取組み,NIMS NOW,Vol. 9,No. 8,2009 年,pp. 6-7
(4) 福島康之:SiC化学気相含浸法の最適化を目指したマルチスケール解析による反応モデル構築,東京大学博士論文,2014 年
(5) 佐藤 登:SiC化学気相含浸法における気相・表面素反応モデルの構築と最適反応設計,東京大学博士論文,2020 年