
ステンレス鋼の析出物定量レプリカ作製における電解エッチングの最適化
大宮正仁,榊原洋平
大宮 正仁 技術開発本部技術基盤センター材料・構造技術部
榊原 洋平 技術開発本部技術基盤センター材料・構造技術部 主幹 博士(工学)
ステンレス鋼のσ 相のような析出物をレプリカ法を用い定量評価する場合,母相と析出物の判別を容易にするため,電解エッチングが実施される.従来の二電極法による電解エッチングでは,電解中のサンプル表面の電位が分からないため,仕上がりにばらつきが生じやすいという課題があった.これに対し,三電極法では電解中のサンプル表面の電位を制御可能であり,再現性の観点から二電極法よりも優れるという利点がある.本稿では,三電極法を用いた現場で実施可能な電解エッチング手法について紹介する.
For the quantitative evaluation of precipitates such as the σ-phase in stainless steels using replica method, electrolytic etching is performed to distinguish matrix and precipitates. In the conventional two-electrode method, the electrode potential of the sample surface during electrolytic etching is not measurable, resulting in variation of the surface morphology after etching. In contrast, the three-electrode method enables precise control of the electrode potential during electrolytic etching, thereby providing superior reproducibility compared to the two-electrode method. This paper introduces a new practical electrolytic etching technique employing the three-electrode method.
1. 緒言
火力発電ボイラにて使用される伝熱管のメンテナンスでは,クリープ余寿命推定結果に基づき適切な補修・交換時期を推奨している.オーステナイト系ステンレス鋼製の伝熱管については,伝熱管の使用温度を推定し,伝熱管に発生する応力ならびに運転時間からクリープ余寿命を推定する手法が用いられている.その際,応力ならびに運転時間に関する情報は多くの場合,容易に取得できるものの,伝熱管のような燃焼ガスに直接晒(さら)される加熱部についてはメタル温度計の設置が困難であるという課題があった.そこで,著者らのグループでは,オーステナイト系ステンレス鋼における代表的な析出物の一つであるσ 相に着目し,σ 相粒子径を用いて伝熱管の使用温度を推定する手法を検討してきた ( 1 ).本手法による余寿命評価の概略を第1図に示す.本手法では実機より採取したサンプルまたはレプリカ ( 2 )を用いることで使用温度が推定可能であり,伝熱管の余寿命を非破壊で推定できるという利点がある.なお,レプリカとは,樹脂製のフィルムを金属表面に密着させ,表面の微細な凹凸を転写したものである.
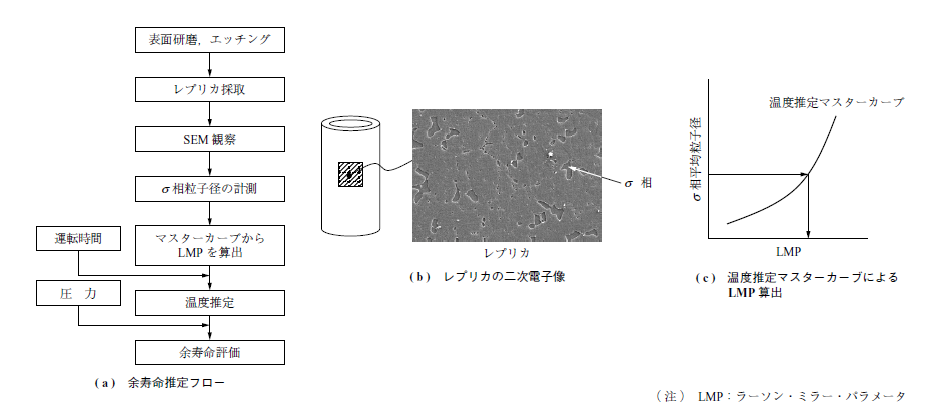
通常,レプリカで得られる情報はサンプル表面の凹凸情報である.したがって,σ 相粒子径計測用のレプリカを採取する際は,母相(オーステナイト)とσ 相を区別するため,各相に対応して凹凸を形成させる必要がある.オーステナイト系ステンレス鋼の場合には,鏡面研磨後に塩酸エタノール溶液を用いた電解エッチングを実施することで,σ 相と母相の溶解速度差に起因した凹凸が形成されることが知られている ( 3 ).この手法は実サンプルを観察し,σ 相粒子径を測定する場合にも有効であるため,実サンプルを観察する場合にも用いられている.一方,電解エッチングを施しても,母相とσ 相の凹凸差が少ない場合や母相が均一に溶解せず荒れた表面状態となると,σ 相と母相の区別が困難となり,粒子径計測に時間がかかるだけでなく,温度推定精度の低下につながるおそれがある.さらに,従来の電解エッチング手法(二電極法)では,電解液,電位および電解時間などの条件が同一であっても,仕上がりにばらつきが生じる場合がある.
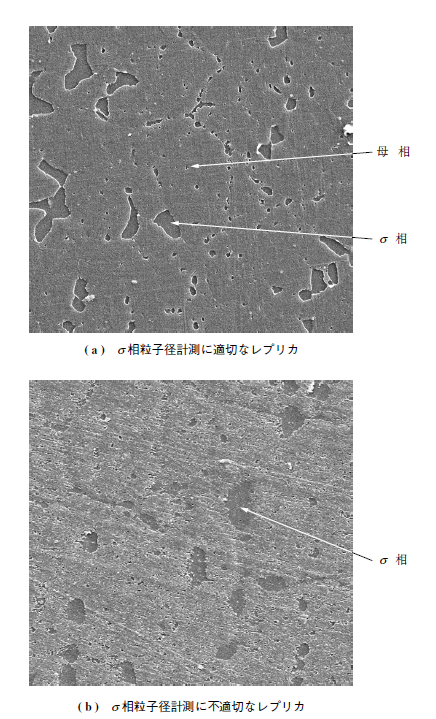
第2図に電解エッチングを実施したサンプルより採取したレプリカを走査型電子顕微鏡( Scanning Electron Microscope:SEM )にて観察した結果を示す.第2図 - ( a )ではレプリカ上でσ 相が凹側となっており,母相との判別が容易であるのに対し,- ( b )では母相とσ 相の間に十分な高低差がないため,両者の境界が一部で不鮮明となっている.したがって,σ 相粒子径を用いた余寿命評価手法においては,電解エッチングの仕上がり品質が温度推定結果に大きな影響を及ぼすと考えられる.このため,現場で実施可能かつ再現性の高い電解エッチング手法の確立が求められている.
本稿では,電解エッチングの概要ならびに従来手法である二電極法による電解エッチングの問題点を述べ,次に二電極法の課題を解決可能な三電極法による電解エッチング手法について説明する.さらに,本手法をオーステナイト系ステンレス鋼のσ 相定量レプリカ作製への適用を検討した結果を紹介する.
2. 概要
2.1 電解エッチングの原理
水溶液中に金属を浸漬(しんせき)すると,アノード反応およびカソード反応が生じる.例を挙げると,鉄を酸性の水溶液に浸漬すると,アノード反応としてFe → Fe2+ + 2e−(鉄の溶解),カソード反応として2H+ + 2e− → H2(水素発生)が生じる.これらの反応では電子の授受が生じるため,反応に伴い電流が流れる.一般に,アノード反応により流れる電流はアノード電流,カソード反応により流れる電流はカソード電流と呼ばれ,アノード電流とカソード電流が釣り合う電位は自然電位と呼ばれる ( 4 ),( 5 ).アノード電流およびカソード電流は,接液面積で除した電流密度として表されることが多い.電流密度は単位時間・単位面積当たりに流れる電子の数を表しており,アノード反応の進行に伴い材料表面からイオンとなって水溶液中に溶出する金属原子の数と比例関係にある.したがって,電流密度は金属の溶解速度に対応するパラメータであると考えられる.
水溶液中に浸漬した金属はアノード電流とカソード電流が釣り合った状態にあり,自然電位を示す.一方,水溶液中の金属に対し,外部から電位を与え,自然電位から分極させると,アノードまたはカソード反応が促進される ( 6 ).このとき,アノード反応が促進されるよう電位を付加(アノード側に分極)すると,電流密度が増加し,金属の溶解速度が増加する.電解エッチングでは,溶液中に浸漬したサンプルに対し外部から電位を与え,サンプル表面を溶解させることから,サンプル表面に対してはアノード分極を行っていると考えることができる.アノード分極時に流れる電流密度は電位に依存するため,電解エッチングにおいてはサンプル表面の電位を適切に制御することが重要となる.
析出物を含む材料では,母相と析出物で化学成分や結晶構造が異なるため,母相および析出物単体では異なる電気化学特性を示す ( 7 ).すなわち,析出物を含む材料では,母相と析出物の溶解速度に差が生じる.実際に,ステンレス鋼のσ 相粒子径を用いた温度推定においては,母相とσ 相の溶解速度差を利用して電解エッチングによりサンプル表面に凹凸を形成し,レプリカ上で両者を判別できるようにしている.
2.2 二電極法と三電極法の比較
電解エッチングは一般に二電極法により実施されることが多い.従来の二電極法による電解エッチングの模式図を第3図に示す.二電極法ではサンプル(試料極)と対極の二つの電極を用い,外部電源により両極間に所定の電位差が生じるよう電位を与え,電解を行う.第4図に二電極法による電解エッチングにおける試料極および対極の電位変化を模式的に示す.二電極法では電解時に試料極および対極の両方に電流が流れるため,それぞれの電位が変化する.二電極法では両電極間に生じる電位差の測定は可能であるものの,電解中の試料極の電位を知ることはできない ( 6 ).2. 1節にて述べたとおり,電解エッチングにおけるサンプル表面の溶解速度はサンプル表面の電位に依存する.したがって,電解中の試料極電位が未知である二電極法では,サンプル表面が目的の電位まで分極されないまま電解が行われてしまい,析出物の観察に適さない表面状態となる場合がある.また,二電極法では試料極の電位が液抵抗,試料極と対極間の距離および試料極と対極の接液面積比などに影響を受ける.このため,適切な電解条件が経験的に得られていても,電解中のサンプル表面の電位が電解を実施するたびに変わる可能性があり,これにより仕上がりにばらつきが生じることがある.
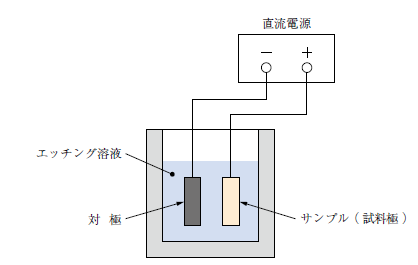
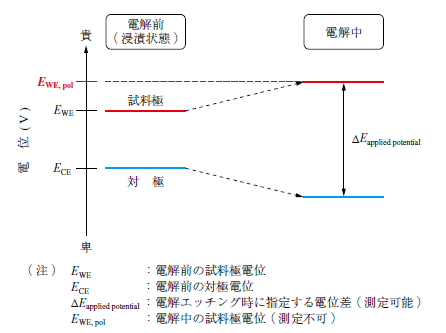
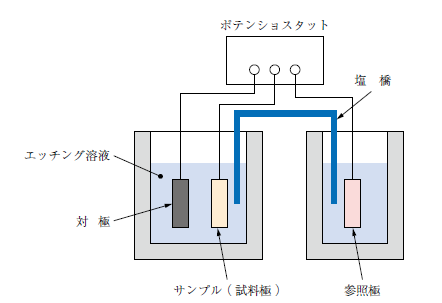
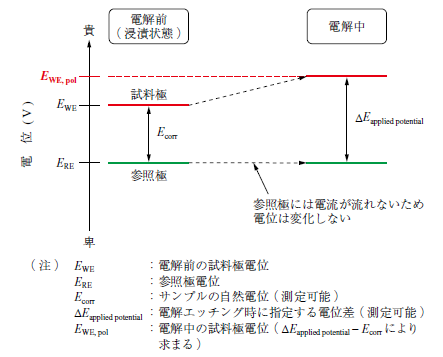
二電極法に対し,試料極,対極および電位の基準となる参照極を用いた三電極法という手法がある.三電極法の模式図を第5図に示す.三電極法では,試料極-対極間ではなく,試料極-参照極間の電位差をポテンショスタット(電気化学測定などに用いられる電位制御装置)により制御する.第6図に三電極法による電解エッチングにおける試料極および対極の電位変化を模式的に示す.三電極法においても二電極法と同様に対極に電流が流れるが,参照極には電流が流れないため,参照極の電位は一定に保たれる.これにより,三電極法では参照極の電位を基準とすることで試料極の電位を任意に制御することができるため,母相と析出物の溶解速度を制御しやすく,析出物の定量評価に適した表面状態が得やすいという利点がある.また,三電極法による電解エッチングは,第5図に示したようなサンプルを溶液中に浸漬する方法以外にも,サンプル上に直接電気化学セルを構成して実施する方法 ( 8 )が適用可能であり,現場でも実施可能な手法であるという利点もある.
3. 三電極法を用いた電解エッチング手法
3.1 実サンプルを用いた基礎的検討
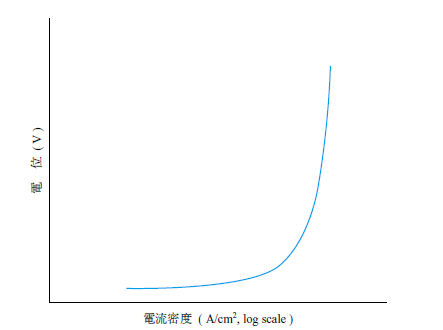
三電極法による電解エッチングの有用性を検討するため,オーステナイト系ステンレス鋼である 火SUS304J1HTBを対象に調査を実施した.初めに,基礎的検討としてσ 相を析出させた 火SUS304J1HTBを供試材とし,エッチング溶液である塩酸エタノール溶液中にてアノード分極試験を実施し,エッチング溶液中における供試材の電気化学特性を調査した.第7図に得られたアノード分極曲線を模式的に示す.電位の上昇に伴い,電流密度が単調に増加しており,電位に対し電流密度(溶解速度)が一意に定まることが分かる.
次に,電位が電解エッチング後のサンプル表面状態に及ぼす影響を明らかにするため,種々の電位にて10 minの定電位保持を実施し,定電位保持後のサンプル表面をSEMにて観察した.第8図に定電位保持後のサンプル表面の二次電子像を示す.なお,サンプル表面は電解エッチング前に湿式研磨により表面を鏡面に仕上げている.また,図中の電位E1からE4の間には,E1 < E2 < E3 < E4の関係がある.電位E1ではσ 相の溶解速度が母相よりも大きく,σ 相が凹側となっていることが分かる.一方,電位E2では母相とσ 相の溶解速度差が同程度であり,両者に明瞭な高低差が生じていないことが分かる.電位E3では母相の溶解速度がσ 相よりも大きく,σ 相が凸側となっていた.電位E4では,σ 相が凸側となっているものの,母相の溶解が著しく,全体的に荒れた様相を呈していた.
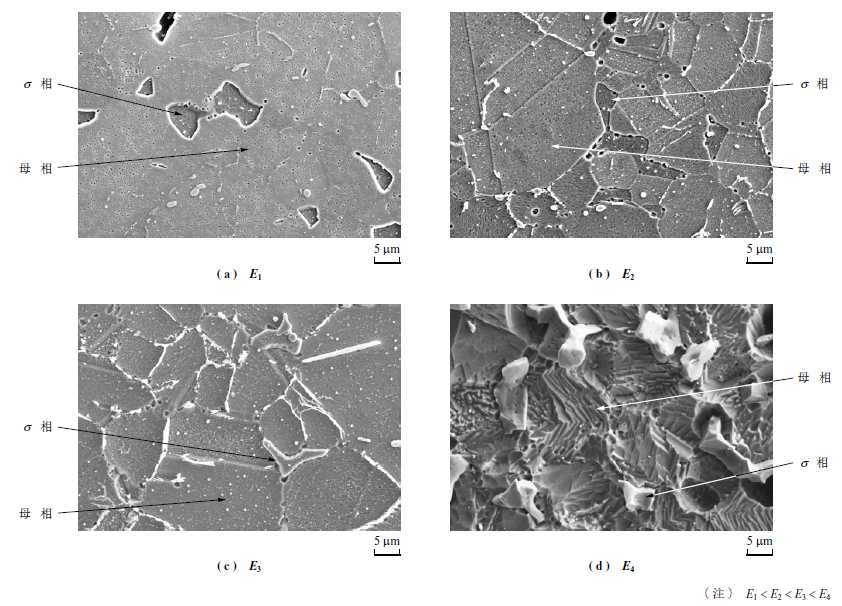
現場にて伝熱管よりσ 相定量化用のレプリカを採取する場合,電位E1のようにσ 相が凹側となると,クリープにより生じるボイドとの判別が困難となるため,σ 相粒子径の測定には不適であると考えられる.電位E2の条件についても,σ 相と母相の高低差が得られないため,レプリカ上で母相とσ 相の判別ができず,σ 相粒子径の測定には不適である.電位E3については,σ 相が凸側となり,レプリカ上で母相との判別が可能と考えられるため,σ 相粒子径の測定に適した条件であると考えられる.電位E4については,σ 相が凸側となっている点で電位E3と同様であるが,母相が大きく荒れており,この状態でレプリカを採取するとσ 相由来でない凹凸も転写されてしまい,レプリカ上でσ 相の判別が困難となる可能性がある.よって,σ 相粒子径の計測には不適であると考えられる.
3.2 最適な電解条件の探索
先述のとおり,オーステナイト系ステンレス鋼では電解エッチングを実施する電位によって母相およびσ 相の溶解速度が変化し,電解後の表面状態に差が生じる.なお,第8図に示した結果は,保持時間を10 minとした場合の結果であり,実際には電位だけでなく電解時間も考慮する必要がある.これは,電位E4のような母相の溶解量が過多となった条件においても,保持時間を短くすることで母相の溶解量が少なくなり,σ 相粒子径計測に問題のない表面状態が得られる可能性があるためである.したがって,電解エッチングにおいては,電解時間も重要なパラメータであり,より厳密には,電解中に流れた電気量を考慮する必要がある.電解エッチングにおいて流れた電気量Qは( 1 ) 式により与えられる.
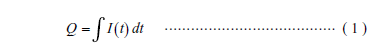
ここで,I (t )は時刻 tにおける電流密度である.前述のように電流密度と単位時間当たりに水溶液中に溶出する金属イオンの量は比例関係にあり,( 1 ) 式で与えられる電気量Qはサンプル表面の溶解量に相当するパラメータである.
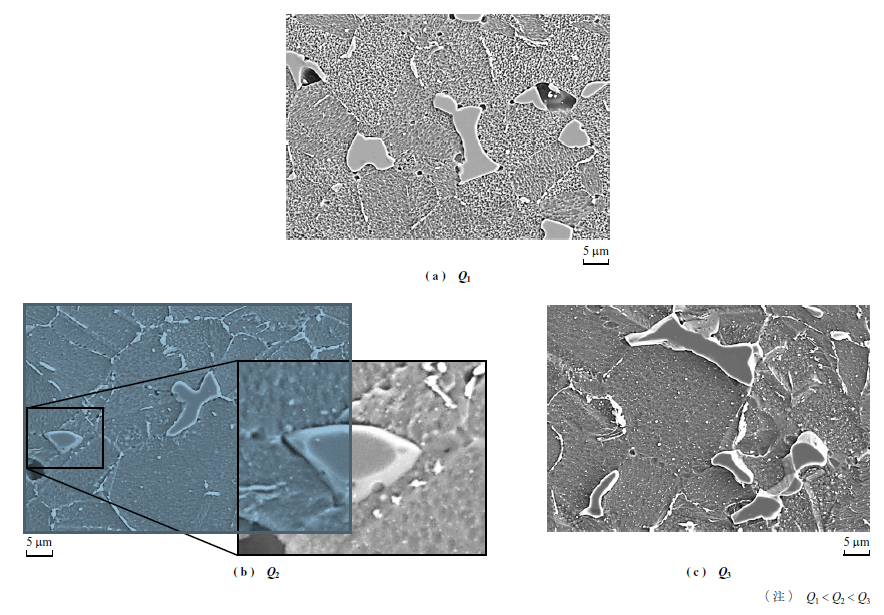
上記をふまえ,電位と電気量をパラメータとして最適な電解条件を探索した.第9図に電位E4における電解エッチングにおいて,流れる電気量を変化させた際のサンプル表面の二次電子像を示す.なお,図中の電気量Q1,Q2およびQ3については,Q1 < Q2 < Q3の関係にある.電気量Q1の条件ではσ 相が凸側となり,母相と明瞭に判別可能であった.一方,電気量Q2の条件ではσ 相は凸側となっているものの,母相の溶解量が多く,σ 相については,本来,母材に埋もれて見えていなかった部分が露出していた.このような状態でレプリカを採取すると,σ 相粒子が実際よりも大きく転写され,平均粒子径が実態よりも大きく計測される可能性がある.したがって,この条件はσ 相定量化には不適であると考えられる.電気量Q3の条件では母相の溶解量がさらに増加しており,この条件も電気量Q2の場合と同様に理由によりσ 相粒子径の計測には不適であると考えられる.
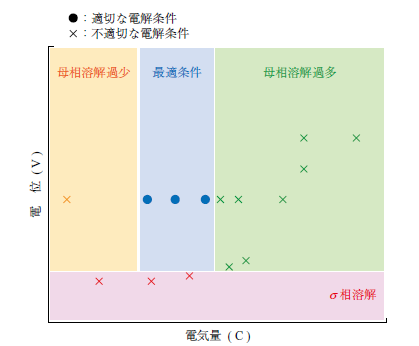
電解エッチング後の表面状態を電位と電気量で整理した結果を第10図に示す.電位が低い場合,σ 相の溶解速度が母相の溶解速度よりも大きくなるため,σ 相が凹側となる.電位が十分に高い場合,σ 相は凸側となるが,電解中に流れる電気量(母相の溶解量)が少ないと,σ 相と母相の間に十分な高低差が生じず,レプリカ上でσ 相の判別が困難となる.一方,電解中に流れる電気量が多すぎると,母相の溶解が過多となり,表面の荒れやσ 相粒子の脱落などが生じる.したがって,電気量については最適な表面状態を得るための上限と下限が存在する.σ 相粒子径の測定に適切なレプリカを作製するためには,第10図において「最適条件」とした範囲内となるよう電位および電気量を設定し,電解エッチングを実施する必要がある.2. 2節にて述べたように,従来の二電極法では,原理上,第10図の縦軸で示された電位を指定できないことに加え,サンプル表面の電位が対極との距離などのさまざまな要因に影響を受けるため,電解エッチングの仕上がりにばらつきが生じやすい.これに対し,三電極法では電解中の試料極の電位を精度良く制御可能であることから,第10図における「最適条件」の範囲内にて電解を行うことが可能であり,二電極法よりも優れていると考えられる.加えて,2. 1節にて述べたように,三電極法による電解エッチングは,サンプル上に直接電気化学セルを構成して実施する方法が適用可能であるため,現場でも実施可能な手法であると考えられる.
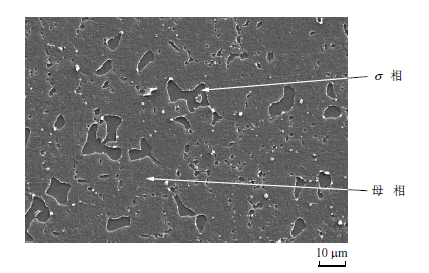
最後に,第10図に示した最適条件にて電解エッチングを実施したサンプルよりレプリカを採取し,σ 相粒子径に適切なレプリカとなっているかを確認した.第11図にレプリカの二次電子像を示す.図より,レプリカ上ではσ 相が凹側となり,母相と容易に判別可能であることが分かる.
4. 結言
本稿では,三電極法を用いた電解エッチング手法の有用性について紹介した.本技術は現場で実施可能かつ優れた再現性が期待できることから,σ 相粒子径を用いたボイラ伝熱管の温度推定手法における精度向上につながると考えられる.また,本技術はステンレス鋼のσ 相粒子径計測に限らず,金属材料の析出物観察全般に適用可能であると考えられるため,さまざまな場面での応用が期待される.
参考文献
(1) 株式会社IHI:ステンレス鋼材使用温度推定方法及びステンレス鋼材寿命算出方法,特許第6794751 号
(2) 横須賀常信, 関根善久:スンプ法(レプリカ法)による金属組織観察,溶接学会誌,Vol. 79,No. 4,2010 年4 月,pp. 332-334
(3) 国立研究開発法人物質・材料研究機構:発電ボイラー用ステンレス鋼管 火SUS304J1HTB ( 18Cr-9Ni-3Cu-Nb-N )クリープ試験材の微細組織,2016 年3 月
(4) 春名 匠:Ⅱ.腐食の電気化学測定法の基礎 - 腐食電位 -,材料と環境,Vol. 67,No. 1,2018 年1 月,pp. 2-8
(5) 野田和彦,斉藤 知:Ⅱ.腐食の電気化学測定法の基礎 - 分極曲線(電流-電位曲線) -,材料と環境,Vol. 67,No. 1, 2018 年1 月,pp. 9-16
(6) 北村房男:第2回 測定の前に理解しておきたい電気化学の基礎( 2 ),Electrochemistry,Vol. 81,No. 6,2013 年6 月,pp. 490-494
(7) T. Suter and H. Böhni:Microelectrodes for corrosion studies in microsystems,Electrochimica Acta,Vol. 47,Iss.1-2,( 2001. 9 ),pp. 191-199
(8) 一般財団法人日本規格協会:JIS G 0580ステンレス鋼の電気化学的再活性化率の測定方法,2003 年